从竹林到客房:一把梳子的旅程
每一把竹梳都远在进入成型设备之前就已开始孕育。你手中成品背后,是一整套有据可查的工序——从 负责任管理的竹园里一株 4–6 年竹龄的竹竿,到一把通过五级质检关卡的抛光竹梳。本文按 VANTRE 安徽宣城泾县榔桥镇工厂的真实流程,逐一讲述这段旅程的每个阶段:材料经历什么、每道工序为什么存在、这些工序如何保护你的品牌、交期与客户体验。无论你是私标采购商、酒店采购团队还是礼品进口商,这都是你报价单背后的完整图景。
第一步:品质始于材料
梳具品质在竹园就已决定,而不是在工厂大门处。两把来自不同竹材的梳子,在硬度、颜色稳定性与翘曲表现上可能有肉眼可见的差异,因此我们从第一次采伐决策就管控材料选择,而不是在现货市场随意采购竹竿。接下来四个小节介绍竹种、竹龄、采伐,以及把原竹变成稳定生产材料的陈化纪律。
选择对的竹材:竹种与竹龄
我们使用商业强度最高的毛竹,来自安徽负责任管理的竹园。WHY:毛竹具备梳齿所需的密度与弹性——硬度足以保持抛光边缘,弹性足以在弯折后回弹。TIPS:问清供应商使用什么竹种、什么竹龄;说不出竹种与采伐竹龄的工厂,等于没有管控原材料。竹龄与竹种同样重要:4–6 年是最佳区间,竹龄太小则偏软,竹龄太大则变脆。
为森林负责的采伐
采伐是择伐——只砍成熟竹竿,竹园根系继续萌发新竹。这就是竹子无需重新种植即可再生的原因,也是 FSC 产销监管链认证有意义的原因:它把材料从管理竹园追踪到成品梳。对 ESG 报告而言,我们文件上的证书编号,就是你的产品与负责任管理森林之间可验证的纽带。
劈片、煮制与陈化
采伐后,竹竿被劈成竹条并煮沸,以去除会招虫、引发霉变的糖分与淀粉。煮过的竹条随后在遮荫通风的架子上静置最长 60 天。这段陈化期是制梳工艺中最不能赶工的部分:过早加工的竹材,会在产品日后使用时翘曲、开裂或生虫。跳过这道纪律的梳具工厂省下了数周时间——然后把这些时间花在你的品质问题上。
含水率控制:看不见的规格
陈化期间的关键数字是含水率。我们把竹材陈化至含水率低于 10%,因为超过该阈值的竹材在加工后仍会变形——齿位偏移、梳柄扭曲,包装盒里本该笔直的梳子变成弯的。因此,来料端与加工线旁的含水率检测仪不是形式主义,而是「听话的梳子」与「令人失望的梳子」之间的分界线。问问供应商的目标含水率区间:回答精确是好迹象,含糊其辞则不是。
第二步:从竹板到梳齿——工厂流程
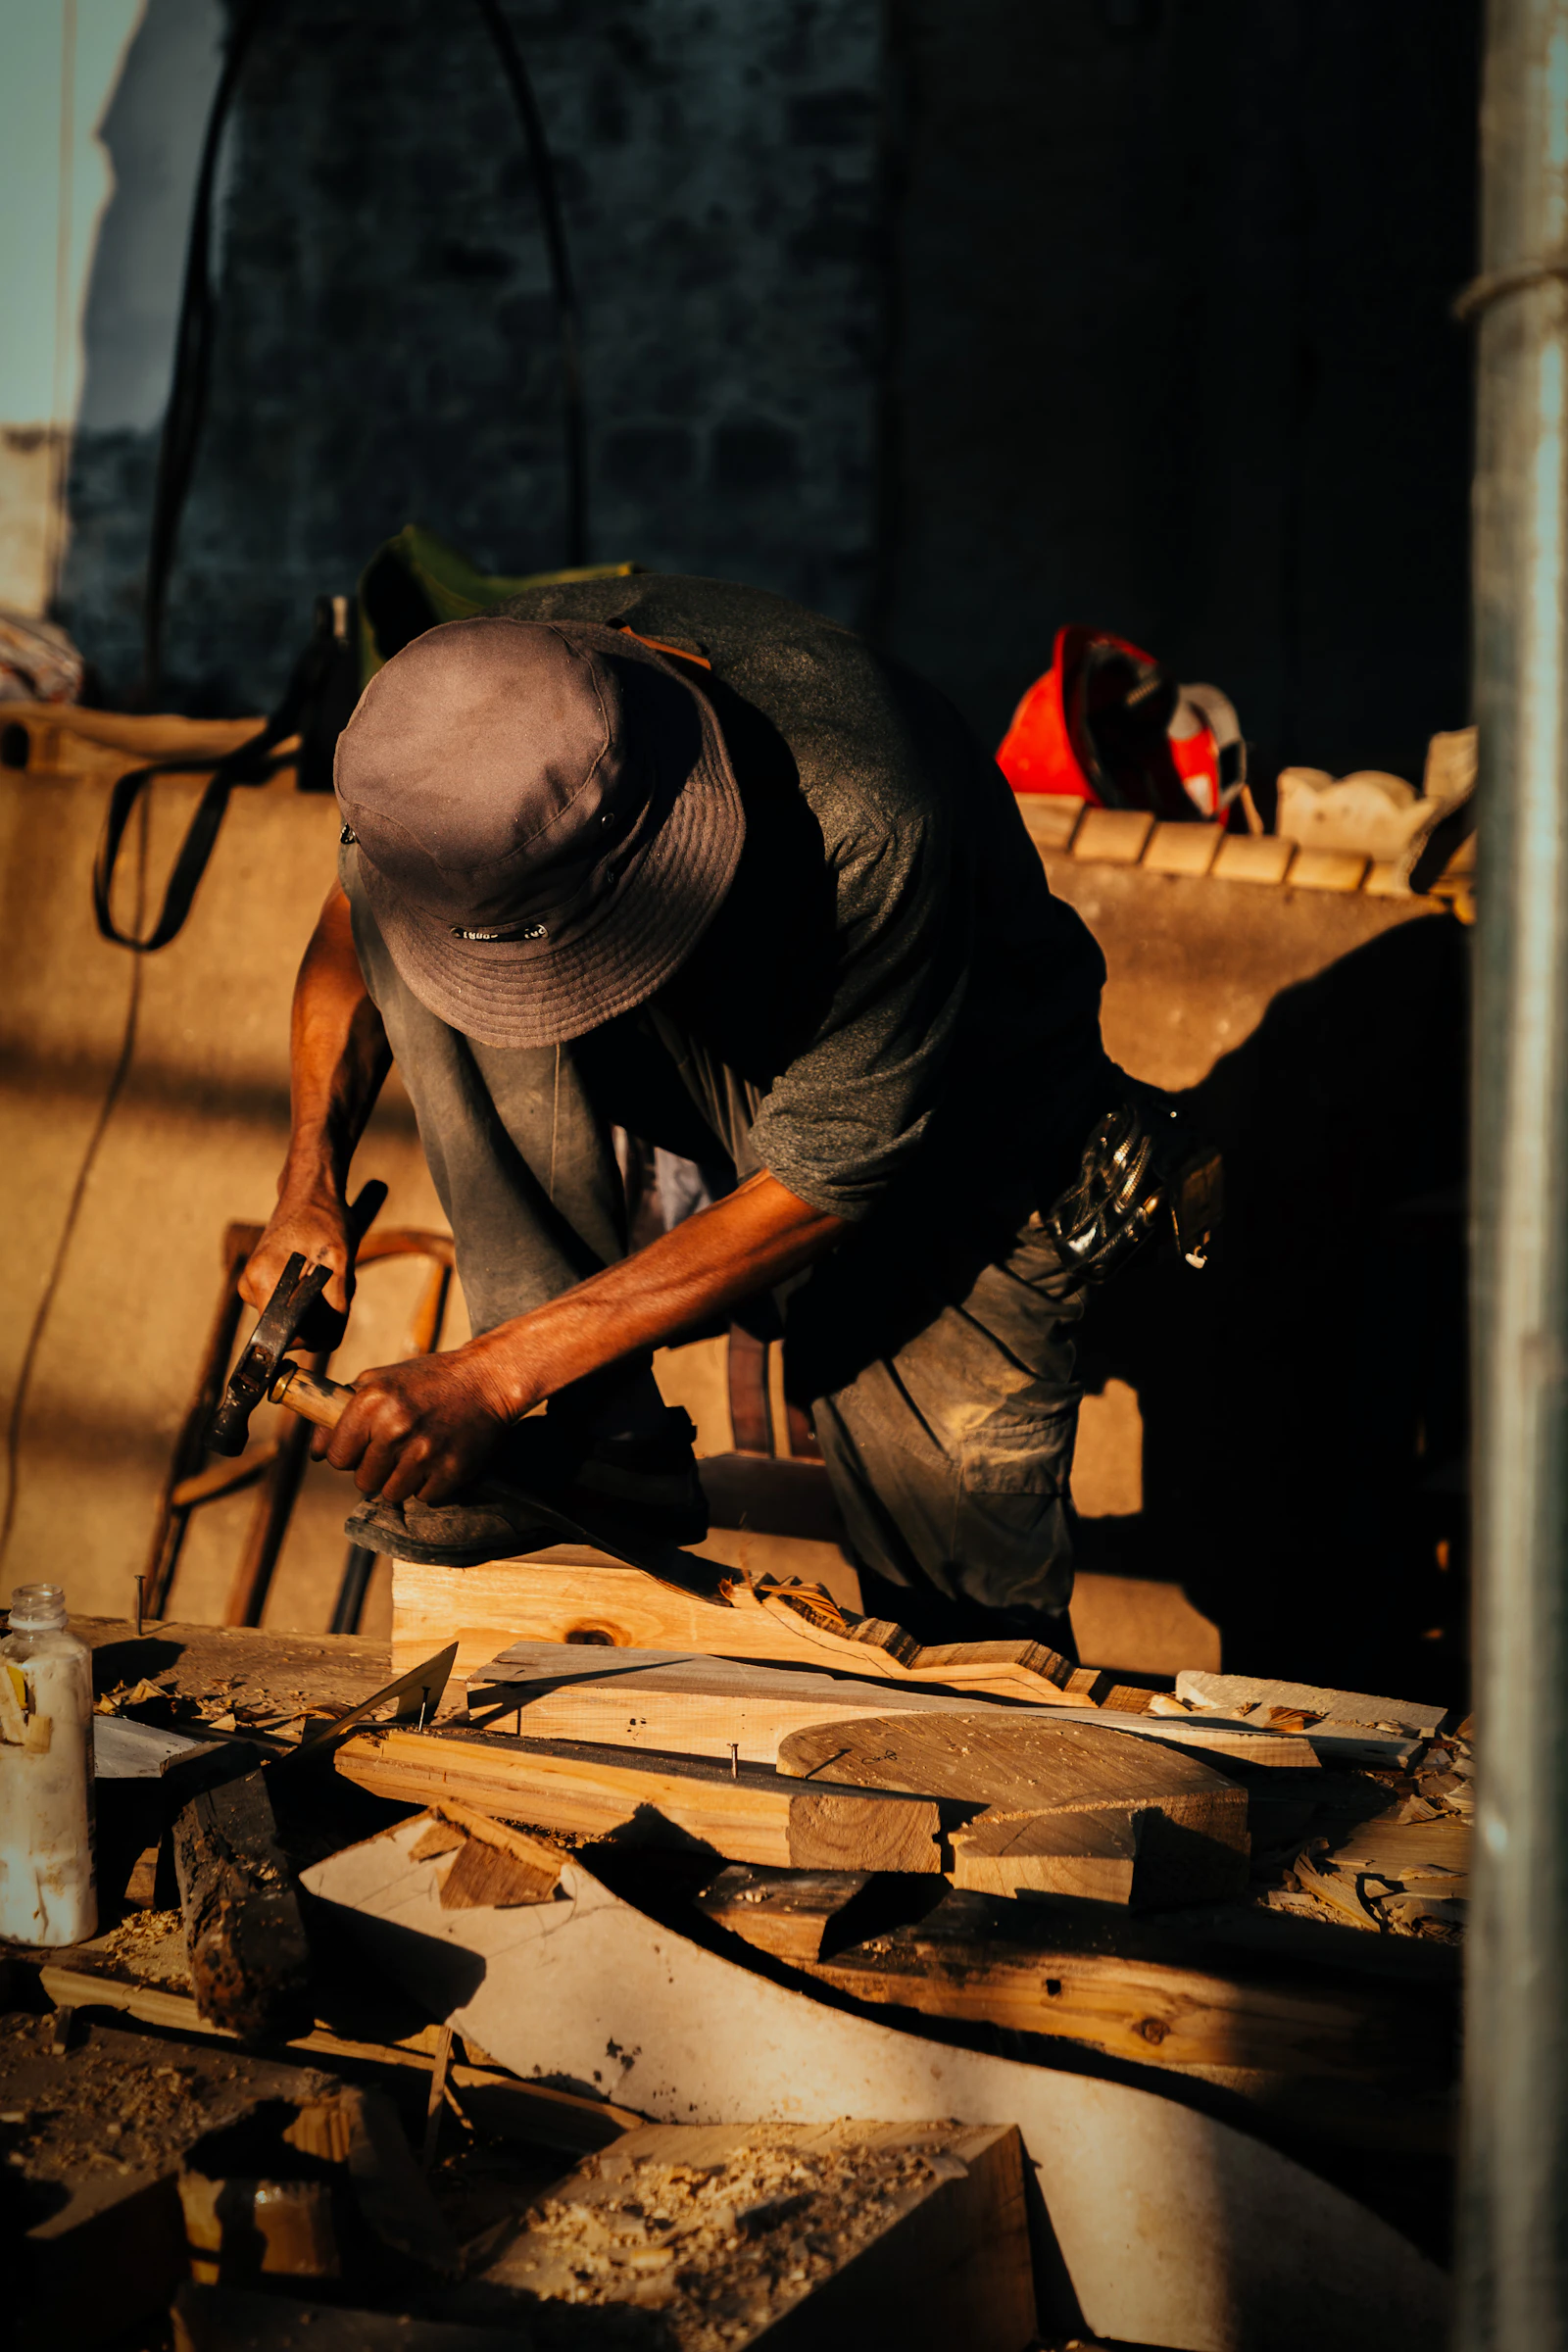
材料稳定后,机械加工开始。工厂阶段把自动化精度与手工精修相结合,而两者之间的平衡,正是「大宗商品梳」与「客户愿意留下的产品」的分野。接下来六个小节,跟随梳坯从层压到最终精修。
层压:构建稳定的梳坯
陈化后的竹条胶合成层压板,使梳坯在各个方向都具有均匀纹理与可预期的强度。WHY:层压竹材沿纹理方向开裂的抵抗力远优于单片坯料,梳齿能承受运输与日常使用中的粗暴对待。TIPS:对于宽齿梳与按摩梳系列,层压还让我们可以设计齿部弹性——根部偏硬、尖端偏软——这是整竹切削做不到的。
CNC 开齿:以打样为准的齿型
板料经 CNC 铣削机床仿形与切割,齿型以打样为准。WHY:齿距、齿深与齿尖弧度必须在同一批第一把到最后一把完全一致,否则客人第一周就能感受到差异。TIPS:收到样品后,用卡尺对照规格表测量齿部——CNC 公差纪律严格的工厂每一项尺寸都吻合,做不到的工厂则会有肉眼可见的偏差。
砂磨:三道工序磨出光滑表面
切割后,每把梳子都要经过粗、中、细三轮砂磨。WHY:刀痕与齿部微毛刺摸在头皮上是粗糙感,还会挂住头发;三级渐进砂号在不过度减薄齿身的前提下去除机加工痕迹。TIPS:像客人那样用指尖逐一划过样品的每根齿;任何你能摸到的毛刺,客人也会在浴室或沙龙前台摸到,这是判断工厂表面纪律最快的方式。
机器无法替代的手检
砂磨之后,工人逐齿触检。这道手检工序是自动化无法替代的:在工厂摸起来顺滑的梳子,在客人手里也会顺滑。WHY:指尖依然是行业里最灵敏的表面光洁度量具。TIPS:问清一批典型大货的手检工时是多少,检验是抽检还是全检——对梳具而言,每把逐齿触检是我们坚持的标准。
表面处理:蜡面、漆面或天然
根据订单,梳子使用食品级天然蜡、水性漆或保持裸竹状态用于激光刻字。WHY:表面处理决定吸湿速度、色泽深度与梳子的老化方式。TIPS:追求最天然外观与最快降解选裸竹或蜡面;酒店消毒流程含化学擦拭时选漆面;若产品面向儿童或沙龙使用,请与供应商确认所用处理为食品级。
品牌工艺:激光刻字与印刷线
我们的激光工位对 Logo 深度与位置保持稳定的精度。WHY:刻浅了会随使用淡去,刻深了会削弱梳柄强度;位置公差保证整批产品图稿一致。TIPS:酒店与礼品项目,成品竹梳上的激光刻字比印刷标签更持久、潮湿中不易脱落;平面梳柄仍可选用丝印、烫金与 UV 印刷,我们的设计团队会在两个工作日内发送图稿确认。
气囊梳:组装与质检关卡
气囊梳与气垫刷多一道组装工序:橡胶气囊嵌入框架,垫张紧度与边缘贴合度逐件手检。WHY:贴合不良的垫子在梳头时晃动,在酒店消毒流程中无法通过。TIPS:酒店项目指定可拆卸可清洗的垫子;水疗或沙龙采购方对品质敏感时,索取垫张力样品;并记住气囊系列与实木梳一样走五级质检关卡。
质量门禁:五级检验
每批大货在发出出货通知前要经过五个控制阶段:来料检验、制程尺寸抽检、齿强度抽检、表面与品牌检验、最终包装评审。WHY:在第二道关卡发现缺陷只需几美分,在第五道关卡发现要赔上一整个生产周。TIPS:这五个阶段与你在网上用订单编号跟踪的进度一致——订单进入生产时向销售索取跟踪链接即可。
- 来料检验:含水率、竹条质量、FSC 文件
- 制程尺寸抽检:长度、齿距、齿深
- 齿强度抽检:每批回弹与抗折断能力
- 表面与品牌检验:表面、刻字深度与位置
- 最终包装评审:装箱单、纸箱质量与标签
包装与成品终检
封箱之前,成品梳接受最后一次目检,包装按装箱单核验——结构、印刷对位、防潮层与标签准确性。WHY:包装缺陷是零售客诉最常见的原因,也是封箱前最便宜的修复点。TIPS:与梳子样品同时索取量产前包装样品;在真实牛皮纸或纸盒材质上核对印刷色,因为纸张底色对 Logo 对比度的影响比采购商预期更大。
产能与订单规划:工厂能交付什么
我们工厂以 50+ 名员工在 12,000 平方米厂区实现年产能 5,000,000 把梳具,5 大系列共 数百款。生产交期 25–45 天,旺季延长至 40–60 天。WHY 这对你很重要:接近满产的工厂会报出更长、更诚实的交期;超订的工厂则会失约。报价时询问当前产能状况,旺季产能至少提前三个月预订。
打样:从草图到样品到手
ODM 打样路径:需求沟通,两个工作日内出具概念图或 3D 效果图,随后 5–10 个工作日寄出实物样品。现有款式打样更快,每件 USD 1–10,大货达到 10,000 件后全额退还;定制设计每件 USD 50–100。样品到手检查什么:尺寸表、齿强度、表面手感、刻字质量与包装适配——正是大货将要通过的同一套五级关卡。
你可以验证的质量控制
我们持有 覆盖负责任材料采购、质量管理与社会责任的国际公认认证,其中文件化质量管理为五级质量门禁提供了体系化文档,每批出货随附检验记录。WHY:从酒店集团到零售连锁,客户审计越来越要求可验证的品质证据,而非营销声明。TIPS:要求供应商把批次检验记录附在商业发票后;如果他们做不到,请视之为红旗——流程真实存在时,出具这些记录不花一分钱。
常见问题:梳具生产答疑
问:生产交期只有 25–45 天,为什么陈化要那么久?答:陈化是原料环节,靠滚动竹条库存持续进行,你的订单使用的是已陈化完成的竹材。只有尺寸特殊的定制项目才需要更长的原料准备期——我们会在报价时明确告知。
问:你们能复刻其他供应商的样品吗?答:可以,前提是目标尺寸与材料等级有文档。我们会用同一套五级关卡与你的参照样品比对,工程师会如实告诉你,参照样品与我们可以保持的公差之间有哪些差异。
问:客户现场发现缺陷怎么处理?答:按标准条款,收货 15 天内凭照片证据受理申报。工厂内部跟踪每批缺陷率,重复出现问题的批次会触发流程复盘,之后才会安排下一生产档期。
梳子是为数不多的、最终质检仍靠指尖而非传感器的产品之一。
工厂参观,或次优选择
我们欢迎预约参观榔桥工厂,也习惯接待酒店集团与零售连锁的质量与 CSR 团队。如果首批订单前无法到厂,可以申请线上参观:陈化架、CNC 线、砂磨台与手检工位的实拍视频。对自己的流程有信心的供应商,会毫不犹豫地说可以。
今天就开始你的梳具项目
你现在已经了解我们每一把出货梳子背后一整套有据可查的工序:竹种与竹龄选择、负责任管理采伐、煮制与陈化至含水率 10% 以下、层压、按打样几何的 CNC 开齿、三轮砂磨、手检、表面处理、品牌工艺、五级质量门禁与包装评审。验证这一切最快的方式是样品盒:把你的图纸或产品清单发给我们,我们会在两个工作日内回复报价,并给出与你的时间表匹配的样品计划。