從竹林到客房:一把梳子的旅程
每一把竹梳都遠在進入成型設備之前就已開始孕育。你手中成品背後,是一整套有據可查的工序——從 負責任管理的竹園裡一株 4–6 年竹齡的竹竿,到一把通過五級質檢關卡的拋光竹梳。本文按 VANTRE 安徽宣城泾县榔桥镇工廠的真實流程,逐一講述這段旅程的每個階段:材料經歷什麼、每道工序為什麼存在、這些工序如何保護你的品牌、交期與客戶體驗。無論你是私標採購商、酒店採購團隊還是禮品進口商,這都是你報價單背後的完整圖景。
第一步:品質始於材料
梳具品質在竹園就已決定,而不是在工廠大門處。兩把來自不同竹材的梳子,在硬度、顏色穩定性與翹曲表現上可能有肉眼可見的差異,因此我們從第一次採伐決策就管控材料選擇,而不是在現貨市場隨意採購竹竿。接下來四個小節介紹竹種、竹齡、採伐,以及把原竹變成穩定生產材料的陳化紀律。
選擇對的竹材:竹種與竹齡
我們使用商業強度最高的毛竹,來自安徽負責任管理的竹園。WHY:毛竹具備梳齒所需的密度與彈性——硬度足以保持拋光邊緣,彈性足以在彎折後回彈。TIPS:問清供應商使用什麼竹種、什麼竹齡;說不出竹種與採伐竹齡的工廠,等於沒有管控原材料。竹齡與竹種同樣重要:4–6 年是最佳區間,竹齡太小則偏軟,竹齡太大則變脆。
為森林負責的採伐
採伐是擇伐——只砍成熟竹竿,竹園根系繼續萌發新竹。這就是竹子無需重新種植即可再生的原因,也是 FSC 產銷監管鏈認證有意義的原因:它把材料從管理竹園追蹤到成品梳。對 ESG 報告而言,我們文件上的證書編號,就是你的產品與負責任管理森林之間可驗證的紐帶。
劈片、煮製與陳化
採伐後,竹竿被劈成竹條並煮沸,以去除會招蟲、引發霉變的糖分與澱粉。煮過的竹條隨後在遮蔭通風的架子上靜置最長 60 天。這段陳化期是製梳工藝中最不能趕工的部分:過早加工的竹材,會在產品日後使用時翹曲、開裂或生蟲。跳過這道紀律的梳具工廠省下了數週時間——然後把這些時間花在你的品質問題上。
含水率控制:看不見的規格
陳化期間的關鍵數字是含水率。我們把竹材陳化至含水率低於 10%,因為超過該閾值的竹材在加工後仍會變形——齒位偏移、梳柄扭曲,包裝盒裡本該筆直的梳子變成彎的。因此,來料端與加工線旁的含水率檢測儀不是形式主義,而是「聽話的梳子」與「令人失望的梳子」之間的分界線。問問供應商的目標含水率區間:回答精確是好跡象,含糊其辭則不是。
第二步:從竹板到梳齒——工廠流程
材料穩定後,機械加工開始。工廠階段把自動化精度與手工精修相結合,而兩者之間的平衡,正是「大宗商品梳」與「客戶願意留下的產品」的分野。接下來六個小節,跟隨梳坯從層壓到最終精修。
層壓:構建穩定的梳坯
陳化後的竹條膠合成層壓板,使梳坯在各個方向都具有均勻紋理與可預期的強度。WHY:層壓竹材沿紋理方向開裂的抵抗力遠優於單片坯料,梳齒能承受運輸與日常使用中的粗暴對待。TIPS:對於寬齒梳與按摩梳系列,層壓還讓我們可以設計齒部彈性——根部偏硬、尖端偏軟——這是整竹切削做不到的。
CNC 開齒:以打樣為準的齒型
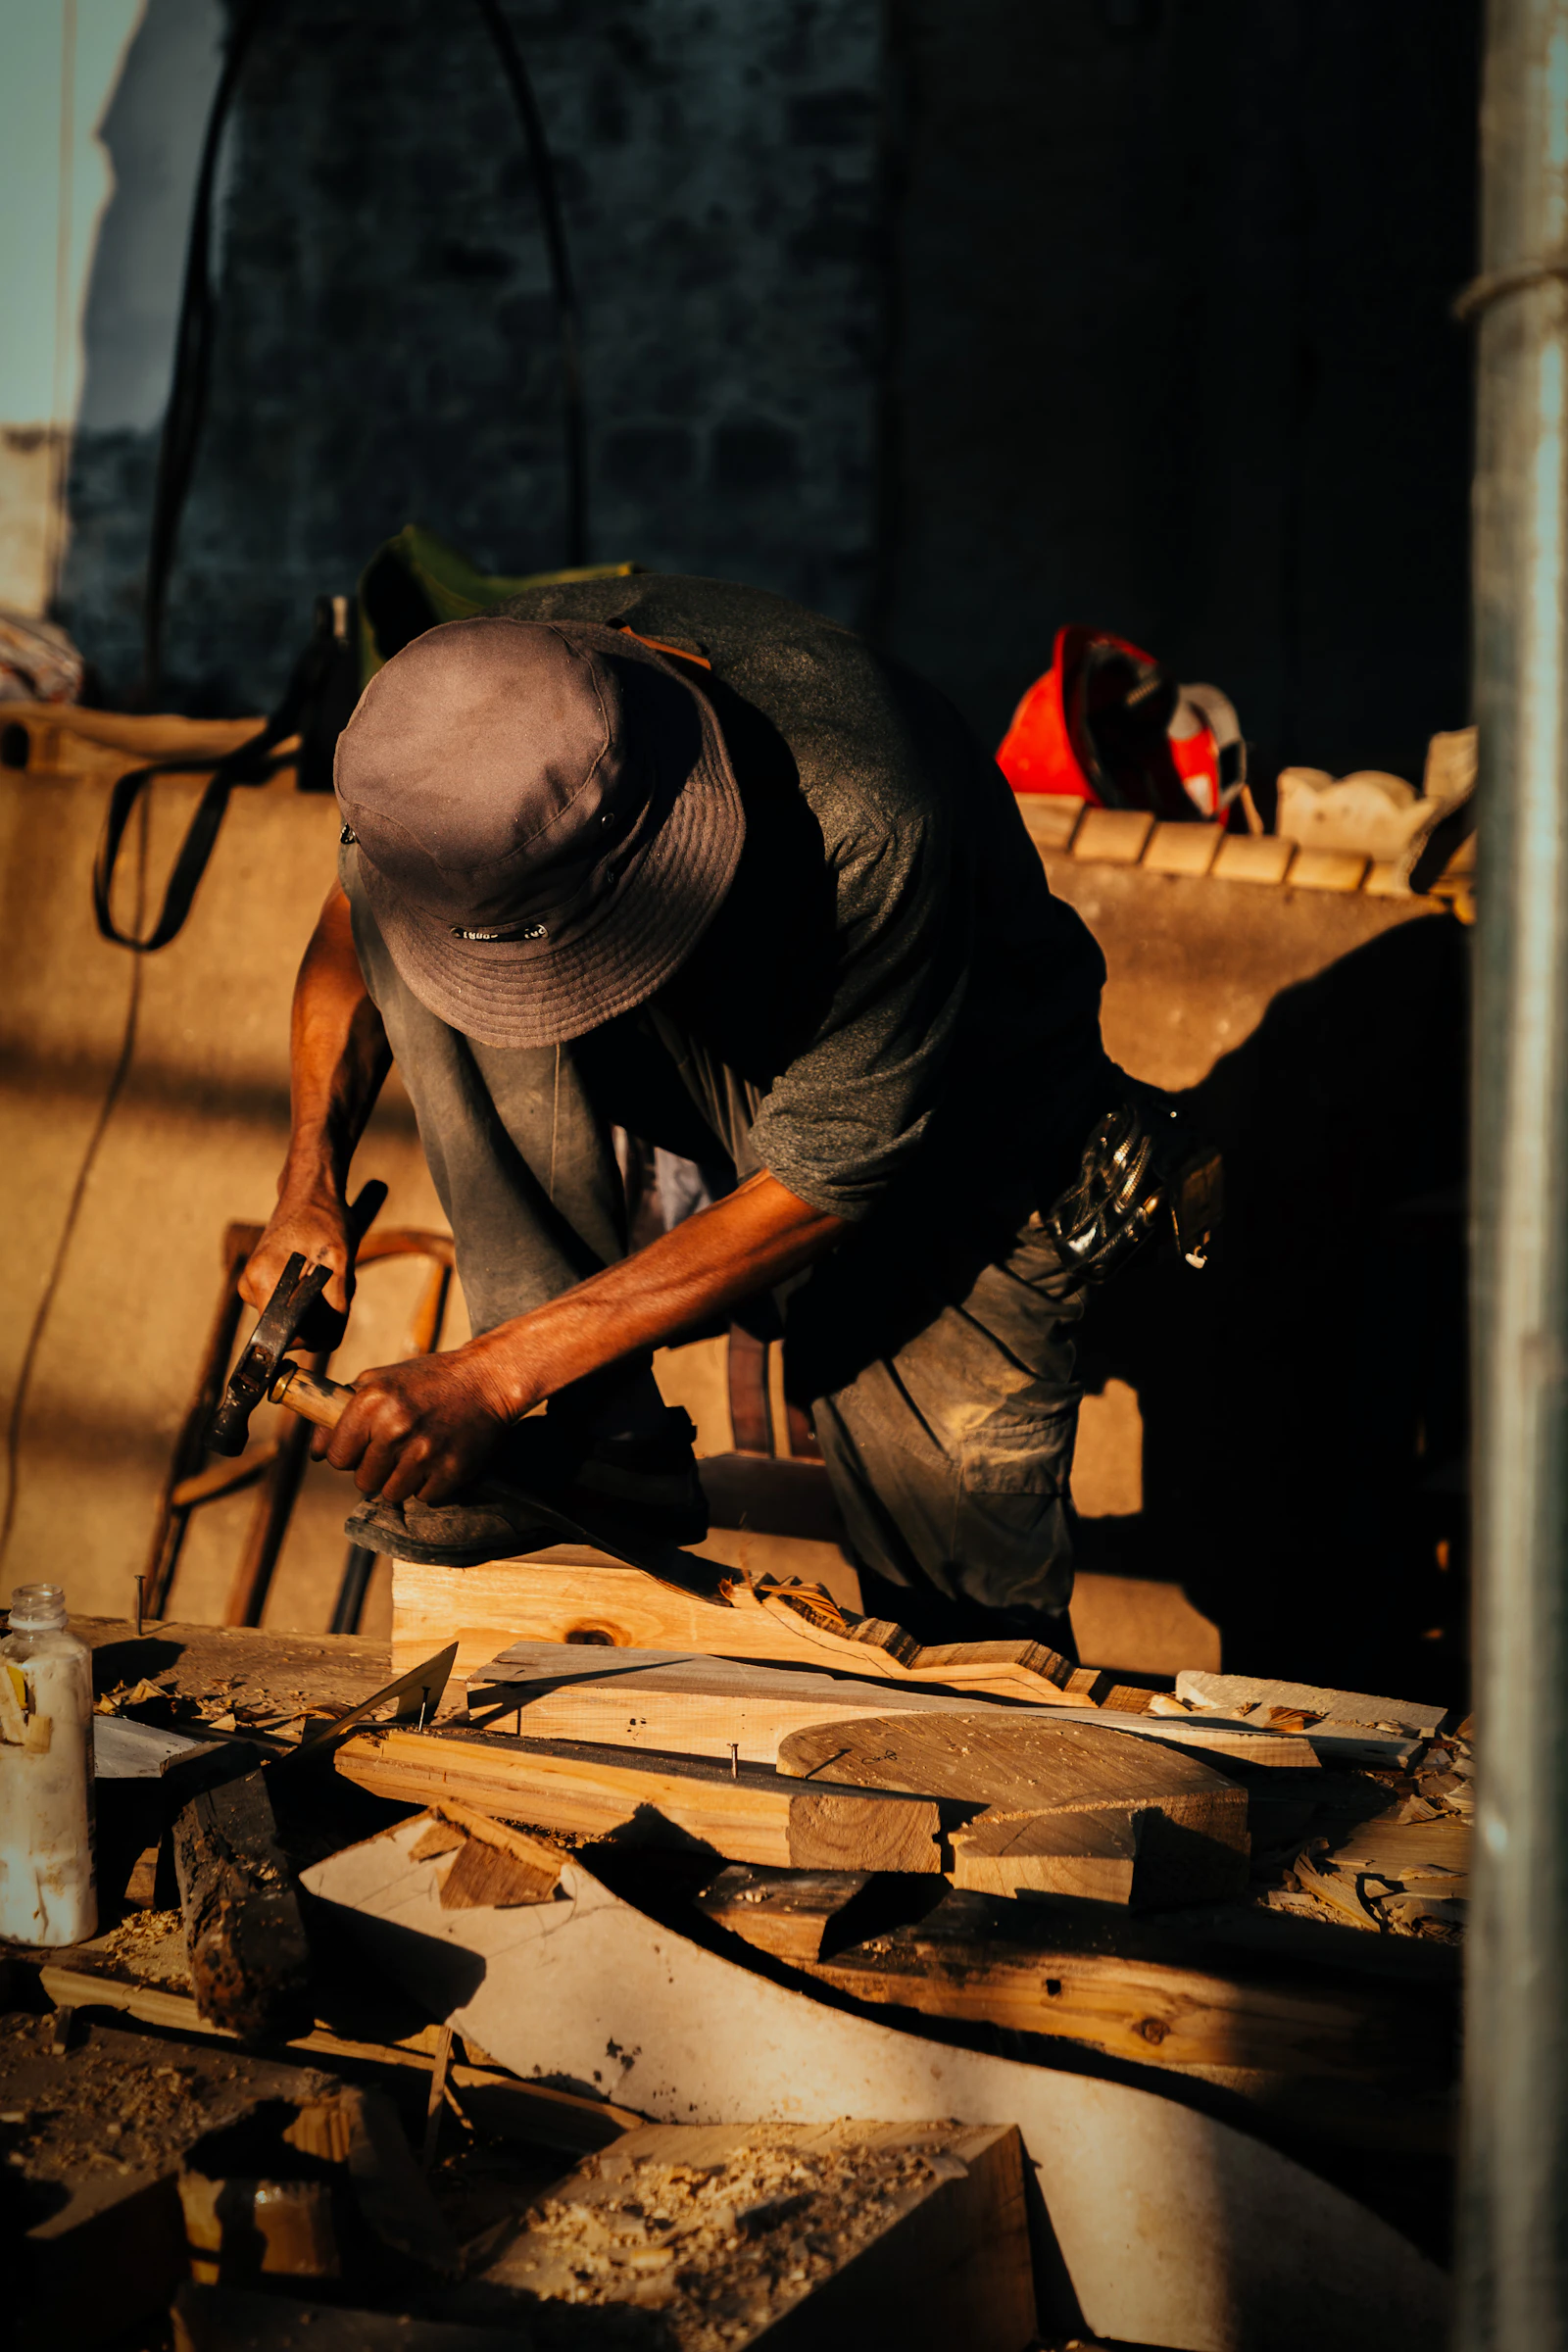
板料經 CNC 銑削機床仿形與切割,齒型以打樣為準。WHY:齒距、齒深與齒尖弧度必須在同一批第一把到最後一把完全一致,否則客人第一週就能感受到差異。TIPS:收到樣品後,用游標卡尺對照規格表測量齒部——CNC 公差紀律嚴格的工廠每一項尺寸都吻合,做不到的工廠則會有肉眼可見的偏差。
砂磨:三道工序磨出光滑表面
切割後,每把梳子都要經過粗、中、細三輪砂磨。WHY:刀痕與齒部微毛刺摸在頭皮上是粗糙感,還會掛住頭髮;三級漸進砂號在不過度減薄齒身的前提下去除機加工痕跡。TIPS:像客人那樣用指尖逐一劃過樣品的每根齒;任何你能摸到的毛刺,客人也會在浴室或沙龍前台摸到,這是判斷工廠表面紀律最快的方式。
機器無法替代的手檢
砂磨之後,工人逐齒觸檢。這道手檢工序是自動化無法替代的:在工廠摸起來順滑的梳子,在客人手裡也會順滑。WHY:指尖依然是行業裡最靈敏的表面光潔度量具。TIPS:問清一批典型大貨的手檢工時是多少,檢驗是抽檢還是全檢——對梳具而言,每把逐齒觸檢是我們堅持的標準。
表面處理:蠟面、漆面或天然
根據訂單,梳子使用食品級天然蠟、水性漆或保持裸竹狀態用於雷射雕刻。WHY:表面處理決定吸濕速度、色澤深度與梳子的老化方式。TIPS:追求最天然外觀與最快分解選裸竹或蠟面;酒店消毒流程含化學擦拭時選漆面;若產品面向兒童或沙龍使用,請與供應商確認所用處理為食品級。
品牌工藝:雷射雕刻與印刷線
我們的雷射工位對 Logo 深度與位置保持穩定的精度。WHY:刻淺了會隨使用淡去,刻深了會削弱梳柄強度;位置公差保證整批產品圖稿一致。TIPS:酒店與禮品專案,成品竹梳上的雷射雕刻比印刷標籤更持久、潮濕中不易脫落;平面梳柄仍可選用網版印刷、燙金與 UV 印刷,我們的設計團隊會在兩個工作日內發送圖稿確認。
氣囊梳:組裝與質檢關卡
氣囊梳與氣墊刷多一道組裝工序:橡膠氣囊嵌入框架,墊張緊度與邊緣貼合度逐件手檢。WHY:貼合不良的墊子在梳頭時晃動,在酒店消毒流程中無法通過。TIPS:酒店專案指定可拆卸可清洗的墊子;水療或沙龍採購方對品質敏感時,索取墊張力樣品;並記住氣囊系列與實木梳一樣走五級質檢關卡。
品質門禁:五級檢驗
每批大貨在發出出貨通知前要經過五個控制階段:來料檢驗、製程尺寸抽檢、齒強度抽檢、表面與品牌檢驗、最終包裝評審。WHY:在第二道關卡發現缺陷只需幾美分,在第五道關卡發現要賠上一整個生產週。TIPS:這五個階段與你在網上用訂單編號追蹤的進度一致——訂單進入生產時向銷售索取追蹤連結即可。
- 來料檢驗:含水率、竹條品質、FSC 文件
- 製程尺寸抽檢:長度、齒距、齒深
- 齒強度抽檢:每批回彈與抗折斷能力
- 表面與品牌檢驗:表面、雕刻深度與位置
- 最終包裝評審:裝箱單、紙箱品質與標籤
包裝與成品終檢
封箱之前,成品梳接受最後一次目檢,包裝按裝箱單核驗——結構、印刷對位、防潮層與標籤準確性。WHY:包裝缺陷是零售客訴最常見的原因,也是封箱前最便宜的修復點。TIPS:與梳子樣品同時索取量產前包裝樣品;在真實牛皮紙或紙盒材質上核對印刷色,因為紙張底色對 Logo 對比度的影響比採購商預期更大。
產能與訂單規劃:工廠能交付什麼
我們工廠以 50+ 名員工在 12,000 平方公尺廠區實現年產能 5,000,000 把梳具,5 大系列共 數百款。生產交期 25–45 天,旺季延長至 40–60 天。WHY 這對你很重要:接近滿產的工廠會報出更長、更誠實的交期;超訂的工廠則會失約。報價時詢問當前產能狀況,旺季產能至少提前三個月預訂。
打樣:從草圖到樣品到手
ODM 打樣路徑:需求溝通,兩個工作日內出具概念圖或 3D 效果圖,隨後 5–10 個工作日寄出實物樣品。現有款式打樣更快,每件 USD 1–10,大貨達到 10,000 件後全額退還;訂製設計每件 USD 50–100。樣品到手檢查什麼:尺寸表、齒強度、表面手感、雕刻品質與包裝適配——正是大貨將要通過的同一套五級關卡。
你可以驗證的品質控制
我們持有 涵蓋負責任材料採購、品質管理與社會責任的國際公認認證,其中文件化品質管理為五級品質門禁提供了體系化文件,每批出貨隨附檢驗記錄。WHY:從酒店集團到零售連鎖,客戶稽核越來越要求可驗證的品質證據,而非行銷聲明。TIPS:要求供應商把批次檢驗記錄附在商業發票後;如果他們做不到,請視之為紅旗——流程真實存在時,出具這些記錄不花一分錢。
常見問題:梳具生產答疑
問:生產交期只有 25–45 天,為什麼陳化要那麼久?答:陳化是原料環節,靠滾動竹條庫存持續進行,你的訂單使用的是已陳化完成的竹材。只有尺寸特殊的訂製專案才需要更長的原料準備期——我們會在報價時明確告知。
問:你們能複刻其他供應商的樣品嗎?答:可以,前提是目標尺寸與材料等級有文件。我們會用同一套五級關卡與你的參照樣品比對,工程師會如實告訴你,參照樣品與我們可以保持的公差之間有哪些差異。
問:客戶現場發現缺陷怎麼處理?答:按標準條款,收貨 15 天內憑照片證據受理申報。工廠內部追蹤每批缺陷率,重複出現問題的批次會觸發流程複盤,之後才會安排下一生產檔期。
梳子是為數不多的、最終質檢仍靠指尖而非感測器的產品之一。
工廠參觀,或次優選擇
我們歡迎預約參觀榔桥工廠,也習慣接待酒店集團與零售連鎖的品質與 CSR 團隊。如果首批訂單前無法到廠,可以申請線上參觀:陳化架、CNC 線、砂磨台與手檢工位的實拍影片。對自己的流程有信心的供應商,會毫不猶豫地說可以。
今天就開始你的梳具專案
你現在已經了解我們每一把出貨梳子背後一整套有據可查的工序:竹種與竹齡選擇、負責任管理採伐、煮製與陳化至含水率 10% 以下、層壓、按打樣幾何的 CNC 開齒、三輪砂磨、手檢、表面處理、品牌工藝、五級品質門禁與包裝評審。驗證這一切最快的方式是樣品盒:把你的圖紙或產品清單發給我們,我們會在兩個工作日內回覆報價,並給出與你的時間表匹配的樣品計劃。