歯間隙 4 mm
隣り合う歯の間の開いた距離。
「粗歯」「細歯」と言うとき直感的に指すのはこの間隙です。
櫛歯・構造ガイド
コームは「粗目」「細目」だけでは定義できません。
完成品は、歯間隔・歯幅・歯長・歯形・先端形状・根元遷移・胴体厚・材料、そしてTeeth SlittingかInlaid-tooth Comb構造かによって決まります。既存製品の選択やカスタム案件の開始前に、このガイドで構造変数と製造ルートを把握してください。
ZZCTB_190040006_0049 · 190 × 40 × 6.5 mm元のレシピに基づく図です。推定輪郭はサンプルの確認待ちで、承認済み3Dモデルは未提供です。
歯だけでなく製品全体から見ます。
櫛胴体/背部+歯域+歯形状+歯製造ルート+柄・把持部+縁・表面仕上げ
櫛体・櫛背が主な構造支持となります。
歯域は歯数・配置と、櫛体のどれだけが作業域に使われるかを決めます。
ハンドル・把持部は持ち方と、歯列と本体の接続を決めます。
一つの寸法を変えると他に影響するため、これらは合わせて確認します。
櫛の指定では間隙・ピッチ・歯厚・歯長を分けます。
「歯間隔」と一括りにされる寸法も、実際は異なる部分を指します。
隣り合う歯の間の開いた距離。
「粗歯」「細歯」と言うとき直感的に指すのはこの間隙です。
歯根の基準線など、指定した位置における各歯の横方向の幅です。
歯間隙が似ていても歯厚が違えば歯域構造は変わります。
歯ピッチは一つの歯位置から次への繰り返し距離で、歯厚と隣の空隙の両方を含みます。
歯根から先端までの長さ。
間隔が広いから歯が長い・短いとは限りません。間隔と歯長は独立した設計変数です。
調達・開発では以下を分けて確定します:
歯間隙 + 歯厚 + 歯ピッチ + 歯長
製品方向に応じて歯域構造を選びます。
異なる製品例を同じ縮尺で表示しています。基準線は20 mmです。二つの歯区の配分と境界は元のレシピに従います。
ZZCTB_190040006_0049 · 190 × 40 × 6.5 mm粗歯構造は隣歯間の間隙が大きいものです。
開放的な歯列となり、解きほぐし・多毛等に向きます。「粗目」は櫛全体の寸法ではなく歯間距離を指します。
調達時の確認点:
ZZXTDS_175037006_0053 · 175 × 37 × 6.5 mm細歯構造は密な歯配置です。
高密度の歯域となり、繊細な制御・ストレート・造型方向の製品に向きます。
調達時の確認点:
ZZCXXDS_137030050_0050 · 137 × 30 × 5 mm · 48% / 52%一丁の櫛に粗目域と細目域を組み合わせられます。
同一辺の二密度でも、製品構造に応じた別面配置でも可能です。
粗細組み合わせ櫛は市場に定着した製品形式です。
問うべきは「二種あるか」ではなく、各歯域の配分と遷移の処理です。
間隔は歯形状の一部にすぎません。
ZZCTB_190040006_0049異なる三つの元商品のインタラクティブな全体表示では同じ縮尺を使用します。デジタル形状は審査待ちです。現在の GLB は報告書のハッシュと異なり、完成品の実測寸法や製造承認を確認するものではありません。
静止プレビューと図解は引き続き閲覧できます。
03. 粗歯・細歯・複合歯域か
丸み先端
歯根 · 櫛本体の厚さ・側面図
間隔の確定後は一本の歯自体を確定します。
元のレシピに基づく図です。推定輪郭はサンプルの確認待ちで、承認済み3Dモデルは未提供です。
歯根から先端まで比較的安定した幅方向。
整った歯域が求められる製品構造に向きます。
歯根から先端に細まります。先端ビジュアルと根元からの構造遷移が変わります。
先端は成形と精磨で丸みのある端部輪郭となります。
竹木コームでは成形と後工程の精密研磨の両方が関わります。
歯と櫛体の接続部も重要な構造です。
歯根は歯域全体を接続し、目標構造に見合う材料を残す必要があります。
櫛体縁・角・面遷移は研磨と面取りで仕上げられます。
最終の見た目と手触りに影響します。
歯先、歯根、研磨状態の確認済み写真を掲載するための仮画像です。
歯は櫛体から切り離して変えられません。
広い・長い歯域は櫛体に残る材料割合を変えます。
櫛体が薄くなると以下に影響します:
そのため以下の要求は独立パラメータとして扱いません:
「歯を薄く」
「間隔を広く」
「櫛体を薄く」
櫛体変数も合わせて確認します:
全長 + 全幅 + 本体厚 + 背部構造 + ハンドル構造 + 歯列構造
同じ歯形を全素材に当てはめるべきではありません。
VANTRE櫛製品の主な素材方向は:
一部のプレミアム案件では確定済みの他素材も使えます。
天然の竹・木は木目・密度・加工性・表面性状が異なります。
歯厚・歯根構造・精磨・縁処理は実際の素材と合わせて検討します。
木材名だけでは正しい歯構造は決まりません。
歯形状が決まった後、歯を櫛素地から直接切り出すか、別体で製造して一本ずつ取り付けるかを決めます。
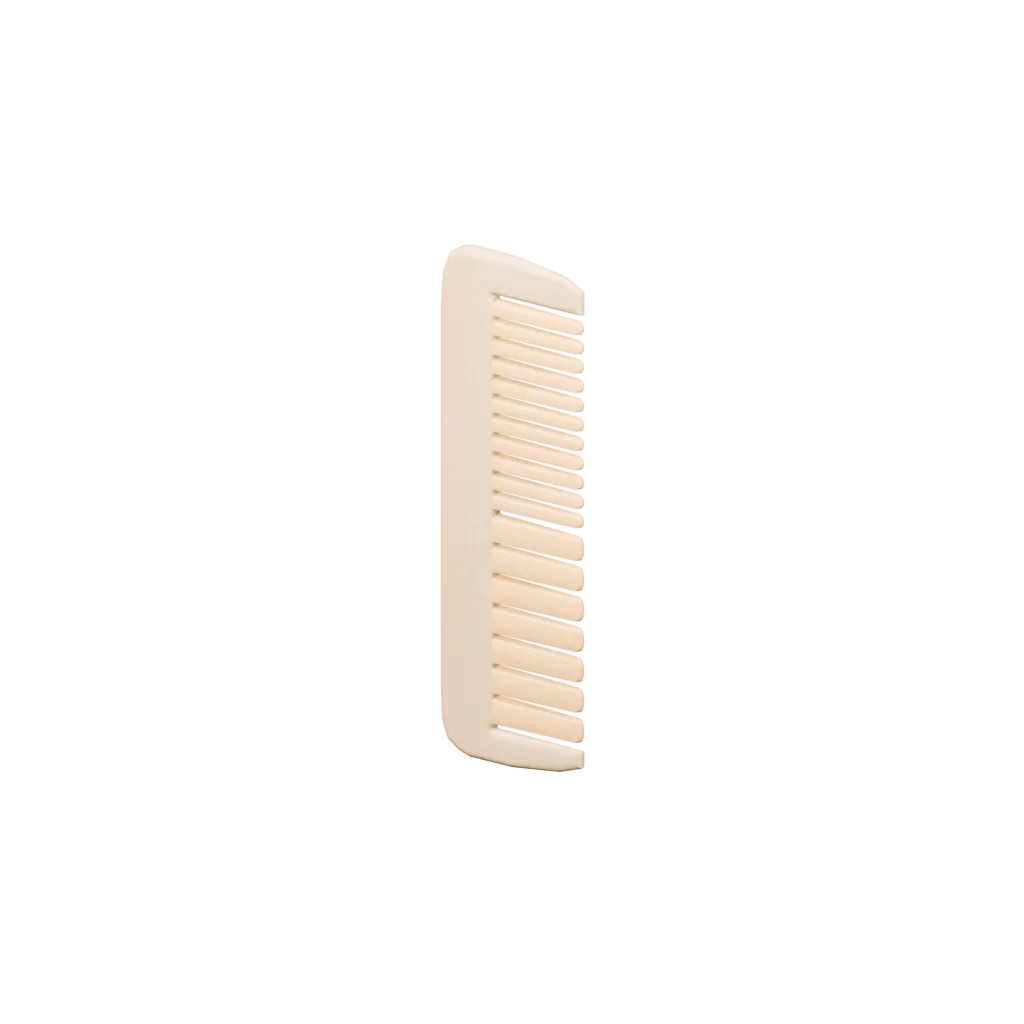
HZCXDDS_185053006_0029独立した植歯の接続例:HZCXDDS_185053006_0029。ブナ材の本体と竹の歯で、上の三商品とは異なります。実在する三本の代表歯だけが既存のアニメーション軌道で分離・復帰し、残り十五本と本体は組み付け状態を保ちます。工程全体は製造工程ページを参照してください。ソースは審査待ちです。穴位置マーカーは模式表示で、実際の座穴、穴径、深さ、はめあいは未検証です。
組み付け状態 | 代表歯を分離 | 元の位置へ復帰
静止プレビューと図解は引き続き閲覧できます。
同じ板材・櫛素地から歯形状を切り出すため、胴体と歯は一体の材料構造を保ちます。
このルートは、一体構造の竹・木製を保ちつつ、比較的シンプルな歯形成工程で作る製品に向きます。
胴体と歯は別々に製造します。胴体を精密測定・罫書きし、垂直に穴あけして孔内に接着剤を塗布し、仕上がった歯を一本ずつ挿入・固定します。
胴体と歯には異なる材料・木目方向を使えます。例えば高級木材の胴体に水牛角・竹・高弾性樹脂の歯を組み合わせられます。
一体構造と植歯構造のサンプル接続部の確認済み写真を掲載するための仮画像です。
Inlaid-tooth構造では木目方向と荷重要件に応じて胴体と歯を別々に選定できるため、歯の折れ耐性向上や異なる硬さの組み合わせが可能になります。
このルートは精密測定・穴あけ・接着剤塗布・一本ずつの組立が加わるため、材料やその他仕様が同等の場合は通常Teeth Slitting構造より製造コストが高くなります。
ルート選択時は、材料組合せ・歯の荷重要件・目標の触感・外観方向・サンプル手順・予算を併せて確認してください。
製品を明確に確認できる構造パラメータに分けます。
コームの調達・開発では以下を順に確定します。
以下を確定:
以下を確定:
以下を確定:
胴体・歯の材料と、Teeth SlittingかInlaid-tooth構造かを併せて確認します。
一体型Teeth Slitting構造では胴体と歯は同じ板材由来です。Inlaid-tooth構造では胴体と歯を別々に選定できるため、両方の材料・木目方向・接合方法を指定する必要があります。
最後に確定:
こうして得られる仕様は「幅広の木櫛がほしい」という依頼よりはるかに明確です。
全てのコームをゼロから開発する必要はありません。
既存製品が目標に近い場合、最も近いSKUから始め、変える点だけを確定します。
製品に応じて次に進めます: